


Сенімді электрлік контактілерге ең қысқа жол: Арнайы орамды байланыстыру
Сізге жұқа қажет болса, жоғары өнімді электрлік байланыс жолақтары, электрлік контактілі биметалдық жолақтар үшін тапсырыс бойынша орамды байланыстыру сіздің ең жақсы өндірістік жолыңыз болып табылады. Соғады жарылғыш дәнекерлеу жіңішке калибрлер үшін және жеке контактілерді тойтаруға немесе дәнекерлеуге қарағанда күшті байланыстар береді. Бұл нұсқаулық сізге дизайнның нақты қадамдары арқылы көрсетеді, шығару, және қолданбаңызға бейімделген биметалл жолақты тексеріңіз.
1. Теңшелетін орамды байланыстыру процесін түсіну
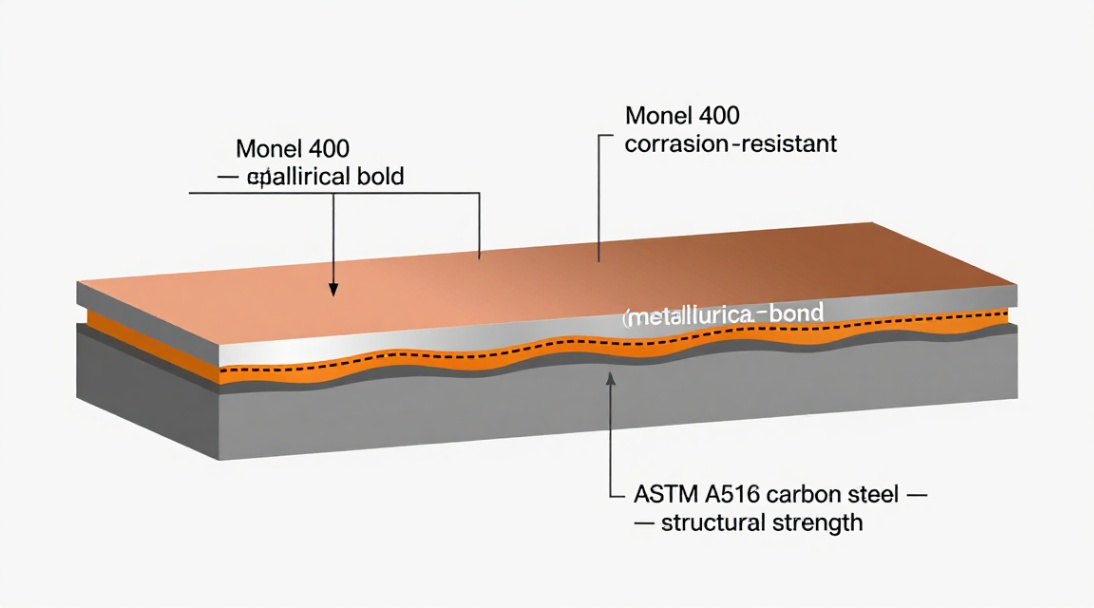
Роликті байланыстыру қолданылады қысым және екі немесе одан да көп металл қабаттарын бір тұтас жолаққа біріктіру үшін қыздырыңыз. Толтырғыш металл жоқ. Ағын жоқ. Тек бақыланатын жағдайларда бір-біріне басылған металл беттерді тазалаңыз. Электр контактілері үшін, бұл әдіс бүкіл интерфейсте үздіксіз металлургиялық байланыс жасайды.
1.1 Неліктен жұқа жолақтар үшін Roll Bonding Trumps жарылғыш дәнекерлеу
Reddit-тегі көптеген пайдаланушылар сұрайды: “Неліктен тек жарылғыш дәнекерлеуді қолдануға болмайды?” Міне, шындық. Қалың пластиналар үшін жарылғыш дәнекерлеу өте жақсы (бітті 1 мм). Бірақ жұқа жолақтар үшін - ойланыңыз 0.1 мм-ге дейін 0.8 мм жалпы қалыңдығы — орамды байланыстыру жеңеді. Ол сізге береді қалыңдығын дәл бақылау, тұрақты байланыс интерфейсі, және соққы толқындарынан деформация қаупі жоқ. Релелік контактілерді немесе автоматты ажыратқыш жолақтарын жоғары көлемді өндіру үшін, орамды байланыстыру - бұл негізгі әдіс.
2. Бірінші қадам: Материалды таңдау және бетті дайындау
Сіздің байланысыңыз бетті дайындаудан басталады. Бұл міндетті емес. Бұл жалғыз ең маңызды қадам.
1А қадам: Металл жұбыңызды таңдаңыз. Пайдалануға арналған жалпы комбинациялар орамды байланыстыру электр байланысы үшін биметалды жолақтар кіреді:
- Мыс-болат: Жоғары өткізгіштік (мыс) серіппелі беріктігімен және төмен құнымен (болат). Коммутаторлар мен автомобиль қосқыштары үшін өте қолайлы.
- Мыс-алюминий: Жеңіл және үнемді автобустар мен терминалдар.
- Күміс-мыс немесе күміс қорытпасы қабаты: Төмен қарсылық үшін, релелер мен контакторлардағы жоғары циклді контактілер.
- Алтын немесе палладий қабаты: Коррозияға төзімділік үшін, сезімтал электроникадағы төмен вольтты сигнал контактілері.
1В-қадам: Екі бетті де мұқият тазалаңыз. Еріткішпен майсыздандырыңыз. Содан кейін оксид қабаттарын кетіру үшін щеткамен немесе ұнтақтаңыз. Жаңадан сүртілген бетке қол жеткізеді қабыршақтардың жоғары беріктігі қартайғанға қарағанда. Жылдам жұмыс жасаңыз - тотығу бірнеше минут ішінде басталады.
3. Екінші қадам: Стек құрастыру және алдын ала қыздыру
Енді сіз биметалл стекіңізді жинайсыз. Байланыс қабатын орналастырыңыз (мысалы, мыс немесе күміс қорытпа) негізгі қабаттың үстіне (болат немесе алюминий). Дәл кесілген парақты пайдаланыңыз. Жиектерді туралау маңызды.
Қадам 2: Стекті қыздырыңыз. Роликті байланыстыру жоғары температураны қажет етеді - мыс болат үшін әдетте 300 ° C пен 500 ° C аралығында, алюминий негізіндегі қабаттар үшін төменірек. Мақсаты: екі металды балқытпай жұмсартады. Бұл илемдеу кезінде пластикалық деформацияға мүмкіндік береді, ол беткі оксидтерді бұзады және байланыс үшін таза металды шығарады.
Атмосфераны бақылаңыз. Қорғаныс газын қолданыңыз (азот немесе аргон) немесе қыздыру кезінде қайта тотығуды болдырмау үшін вакуумдық пеш.
4. Үшінші қадам: Байланысқа және соңғы қалыңдыққа қол жеткізу үшін айналдыру
Бұл процестің жүрегі. Сіз қыздырылған дестекті прокат станынан өткізесіз. Қысқарту коэффициенті (сіз оны қанша қысасыз) байланыс сапасын тікелей анықтайды.
Қадам 3: Төмендету коэффициентімен орама 40% дейін 60%. Төменгі арақатынастар байланыс үшін жеткілікті аралық ығысуды жасамауы мүмкін. Жоғарырақ арақатынастар шамадан тыс жіңішкеру немесе жиектердің жарылуы қаупін тудырады. Жұқа жолақтар үшін (астында 0.5 жалпы қалыңдығы мм), әдеттегі бастапқы рұқсатты пайдаланады 50% азайту.
Орам жылдамдығын қалыпты ұстаңыз — тым жылдам болса, беттің жағылуына әкеледі. Тым баяу металды суытып, байланыс беріктігін төмендетуі мүмкін. Шығу температурасын бақылаңыз. Мыс-болат байланыстары үшін ол 200 ° C-тан жоғары болуы керек.
5. Төртінші қадам: Орамнан кейінгі күйдіру және стрессті жеңілдету
Енді жолақ бекітілді, бірақ ол қатты және сынғыш болуы мүмкін. Бақыланатын күйдіргіш икемділікті қалпына келтіреді және байланысты тұрақтандырады.
Қадам 4: үшін 300-450°C күйдіру 1-2 сағат. Бұл байланыс интерфейсі арқылы атомдық диффузияға мүмкіндік береді, ұлғайту фазааралық ығысу күші және электрлік үздіксіздік. Күміс-мыс дестелеріне арналған, төмен температура (250°C) қажетсіз интерметалл түзілуін болдырмайды.
Баяу салқындатыңыз немесе сөндіріңіз? Металдарға байланысты. Мыс болат үшін, ауада баяу салқындату жақсы жұмыс істейді. Алюминий негізіндегі жолақтарға арналған, қартаюды болдырмау үшін суда сөндіріңіз.

6. Бесінші қадам: Сапа кепілдігін тексеру
Байланысты растамай, биметалл жолақты жөнелтуге болмайды. Міне, әрбір өндірістік айналым мыналарды қамтуы керек.
6.1 Қабықтың күші сынағы
Үлгіні кесіңіз 10 ені мм. Созылу сынақ құралында қабаттарды бір-бірінен ажыратыңыз. Қабықтың рұқсат етілген ең аз күші: 8 Мыс-болат контактілері үшін Н/мм ені. Reddit пайдаланушылары бұл туралы үнемі хабарлайды пиллинг сынақтарының сәтсіздігі бетінің нашар дайындалуы немесе төмендеу коэффициентінің жеткіліксіздігі. Соларды түзет, және сіздің қабықтар тастай қатты болады.
6.2 Кесу сынағы
Үлгіні итеріңіз (ASTM D1002 немесе баламасы). Жақсы байланыс > нүктесінде кесіледі 80 МПа мыс-болат үшін. Төменгі мәндер ішінара қабаттасуды немесе оксидті ұстауды білдіреді.
6.3 Ультрадыбыстық тексеру
C-сканерлеу арқылы жолақтың толық енін сканерлеңіз. Біріктірілмеген аймақтарды іздеңіз (суреттегі ақ дақтар). -ден үлкен кез келген байланыссыз аумақ 2 мм диаметрі бас тарту болып табылады. Бұл қадам автоматты ажыратқыштардағы маңызды контактілер үшін келісілмейді.
6.4 Электр кедергісін өлшеу
Жолақ бойынша көлемдік кедергіні өлшеңіз. Қоспалар ережесі бойынша есептелген мәндермен салыстырыңыз. астам ауытқу 5% нашар байланыс интерфейсін немесе шамадан тыс металларалық қабатты көрсетеді. Жоғары ток контактілері үшін, қарсылықты төменде сақтаңыз 2.0 мыс-болат үшін μΩ·см.
7. Өлшемдерді теңшеу: Қалыңдық қатынасы, Ені, және катушка ұзындығы
Бір өлшем барлығына сәйкес келмейді. Арнайы орамды байланыстыру анықтауға мүмкіндік береді:
- Қалыңдық қатынасы: Типтік байланыс қабаты болып табылады 10-30% жалпы қалыңдығы. Қымбат металды төсеу үшін, сақтаңыз 5-15% құнын үнемдеу үшін.
- Ені: Стандартты диірмендер жолақтарды өңдейді 10 мм-ге дейін 300 мм. Кеңірек байланыстырудан кейін кесуді қажет етеді.
- Орам ұзындығы: дейін 500 жіңішке жолақтар үшін метр (0.1 мм). Автоматтандырылған штамптау және құрастыру желілері үшін өте қолайлы.
Кеңес үшін: Ені штамптау қалыбына сәйкес келетін жолаққа тапсырыс беріңіз қалдықтарды азайту үшін. Инженерлік форумдардағы көптеген пайдаланушылар бұл шикізат шығындарын азайтатынын айтады 20%.
8. Қолданбалар: Бұл жолақтар қай жерде жарқырайды
Сіз тапсырыс бойынша өңделген биметалл жолақтарды таба аласыз:
- Коммутаторлар мен ажыратқыштар: Доғаға төзімді контактілерге арналған мысдағы күміс қорытпасы.
- Автокөлік релелері мен қосқыштары: Коррозияға төзімділік пен серіппе күші үшін болаттағы мыс.
- Өнеркәсіптік контакторлар: Жоғары токты ауыстыру үшін мысдағы күміс-кадмий оксиді.
- Тұрмыстық электроника: Төмен вольтты сигналдың тұтастығы үшін алтынмен жарқыраған мыс.
Неліктен тұтас күмісті немесе алтынды қолданбасқа? Құны. Тек жанасу аймағын қаптау арқылы бағалы металдарды пайдалануды азайтады 70-90% қатты контактілермен салыстырғанда. Биметалл жолақ электрлік өнімділікті қанағаттандыру немесе одан асып кету кезінде бір өндірісте мыңдаған доллар үнемдей алады.
9. Неліктен биметалл тойтарылған немесе дәнекерленген контактілерді ұрады
Кейбір инженерлер әлі күнге дейін тойтарылған контакт түймелерін көрсетеді. Міне, неге ауысу керек:
- Байланыс күші: Роликті байланыстыру бүкіл интерфейсте үздіксіз металл байланысын тудырады. Тойтарма тек шеттерде ғана қосылады.
- Қалыңдықтың біркелкілігі: Домаланған жолақ ±0,005 мм төзімділікке ие. Тойтармалар ±0,05 мм өзгереді.
- Коррозияға төзімділік: Ылғалдың түсуі үшін жарықтар жоқ. Роликті байланыстыру контакт пен негізгі металл арасындағы алшақтықты жояды.
- Жылумен басқару: Үздіксіз интерфейс жылуды жанасу нүктесінен механикалық қосылысқа қарағанда тиімдірек өткізеді.
Бір Reddit қатысушысы мәлімдеді: “Біз тойтарылған күміс контактілерден шиыршықпен байланыстырылған биметалл жолақтарға ауысып, бас тарту деңгейін 60% төмендеттік.” Бұл сіз нақты нәтижеге қол жеткізе аласыз.
10. Сіздің келесі қадамыңыз: Жолақ прототипін жасаңыз
Байқауға дайын электрлік контактілі биметалдық жолақтар үшін тапсырыс бойынша орамды байланыстыру? Прототипті іске қосудан бастаңыз. Нақты материал жұбыңызды көрсетіңіз, қалыңдығының қатынасы, және ені. Жеткізушімен жасыту циклдерін талқылаңыз. Облигацияның тұтастығын тексеру қажет болса, әрбір катушкамен ультрадыбыстық тексеру және ығысу сынағы деректерін сұраңыз.
Ағымдағы жолақ жеткізушісі осы сапа қадамдарын орындай алмаса, баламаларды бағалаудың уақыты болуы мүмкін. Сенімді серіктес жоғарыдағы әрбір параметр бойынша сізге нұсқау береді және сынақ құжаттамасын ұсынады. Осылайша сіз контактілеріңіздің жыл сайын сенімді жұмысын қамтамасыз етесіз.
Жеткізуші
Metal Plate 4U - сенімді жаһандық металл композиттік панель жеткізушісі & супер жоғары сапалы тот баспайтын болатты қамтамасыз етуде үлкен тәжірибесі бар өндіруші, никель қорытпасы, мыс болат, және титан болаттан жасалған композиттік пластиналар. Компания көптеген елдерге экспорттайды, АҚШ сияқты, Канада, Еуропа, БАӘ, Оңтүстік Африка, т.б. Жарылыспен байланыстырылған қапталған пластинаның жетекші әзірлеушісі ретінде, Metal Plate 4U нарықта үстемдік етеді. Біздің кәсіби жұмыс тобымыз әртүрлі салалардың тиімділігін арттыруға көмектесетін тамаша шешімдерді ұсынады, қысымды ыдыстар сияқты, жылу алмастырғыштар, кеме жасау, және химиялық өңдеу, құндылық жасау, және әртүрлі қиындықтарды оңай жеңе алады. Егер сіз металл композиттік панельдерді немесе биметалл қапталған тақталарды іздесеңіз, бізге хабарласыңыз!