


Sună asta ca situația ta?
Proiectați un vas sub presiune pentru un serviciu solicitant. Clientul specifică un cost ridicat aliaj ca Inconel 625 sau Hastelloy C276. Dar folosind acel aliaj pentru toată grosimea peretelui? Este un dezastru bugetar. Aveți nevoie de o placă bimetală de dimensiune personalizată pentru căptușeala vasului sub presiune - un puternic, barieră rezistentă la coroziune legată de un suport din oțel carbon rentabil. Dar cum îl alegi pe cel potrivit? Piața este plină de opțiuni. Înțelege greșit, și riscați eșecul obligațiunilor, scurgeri de coroziune, sau întârzieri ale proiectelor. Să tăiem zgomotul împreună.
1. Metal de bază + Placarea metalică: Fundația alegerii tale
Alegerea ta începe cu două materiale. The metal de bază (susținător) oferă rezistență structurală. The metal de placare (căptușeală) lupte coroziune.
Perechi obișnuite pentru căptușeala vaselor sub presiune
- Oțel carbon + SS316L: Cel mai bun pentru rezistența generală la coroziune în procesele chimice. Eficient din punct de vedere al costurilor și disponibil pe scară largă.
- Oțel carbon + Inconel 625: Se ocupă de medii agresive la temperatură înaltă și de fisurare prin coroziune sub tensiune prin clorură. O alegere premium.
- Oțel carbon + Hastelloy C276: Pentru medii extrem de corozive cu acizi puternici sau agenți oxidanți. Protectorul de top.
- Oțel carbon + Titan: Folosit în desalinizarea sau serviciul de apă de mare. Ușoară, dar solicitantă pentru a se lega.
Sfat de expert: Nu peste-specifica placarea. Dacă lichidul tău este ușor acid la 80°C, SS316L vă va economisi bani. Salvează-l pe Hastelloy pentru slujbele cu adevărat urâte.
2. Legătura prin explozie vs. Lipirea ruloului: Două drumuri către o singură destinație
Acestea sunt cele două metode principale de fabricație pentru o placare bimetală de dimensiune personalizată placă pentru căptușeala vaselor sub presiune. Nu sunt interschimbabile. Cunoașteți diferența.
Legătura prin explozie (Sudarea explozivă)
- Cum funcționează: O încărcătură explozivă controlată conduce metalul de placare pe metalul de bază la viteză mare. Metalele se sudează împreună la impact.
- Integritatea legaturilor: Aceasta este o adevărată legătură metalurgică. Fără metal de umplutură. Fără probleme cu zona afectată de căldură.
- Rezistența la forfecare: De obicei depășește 140 MPa (20,000 psi). Mult mai rezistentă decât căptușeala mecanică.
- Cel mai bun pentru: Farfurii mari, straturi groase de placare, și combinații de metal greu de sudat (de ex., titan la oțel).
Lipirea ruloului
- Cum funcționează: Două sau mai multe straturi de metal sunt încălzite și trecute prin role grele. Presiunea și căldura creează legătura.
- Integritatea legaturilor: Bun, dar poate avea o rezistență la forfecare mai mică decât lipirea prin explozie pentru unele perechi de materiale.
- Cel mai bun pentru: Plăci mai subțiri, producție în volum mare, și combinații de metal mai simple (de ex., SS304 pe oțel carbon).
Verdictul: Pentru căptușeală critică a vaselor sub presiune, unde ruperea legăturii nu este o opțiune, explozie legătura câștigă de fiecare dată. Oferă o consecvență, lipire de înaltă rezistență peste dimensiuni personalizate mari.
3. ASTM & Conformitatea ASME: Plasa ta de siguranta
Nu acceptați o placă bimetală de dimensiune personalizată pentru căptușeala vaselor sub presiune fără standarde adecvate. Acestea sunt garanțiile tale.
Standarde cheie pe care trebuie să le vedeți
- ASTM A263: Placă placată cu oțel crom inoxidabil.
- ASTM A264: Placă placată cu oțel inoxidabil crom-nichel (de ex., SS304, SS316).
- ASTM B898: Placă placată cu metal reactiv și refractar (titan, tantal, zirconiu).
- ASME Secțiunea VIII Divizia 1: Codul recipientului sub presiune. Dictează modul în care plăcile placate sunt utilizate în construcția vaselor.
Ce înseamnă asta pentru tine: Solicitați furnizorului dvs. un certificat de testare a morii (MTC) care face referire explicit la aceste standarde ASTM. Dacă ezită, pleci.
4. Dimensiuni personalizate, Raportul de grosime, și Planeitatea: Diavolul este în detalii
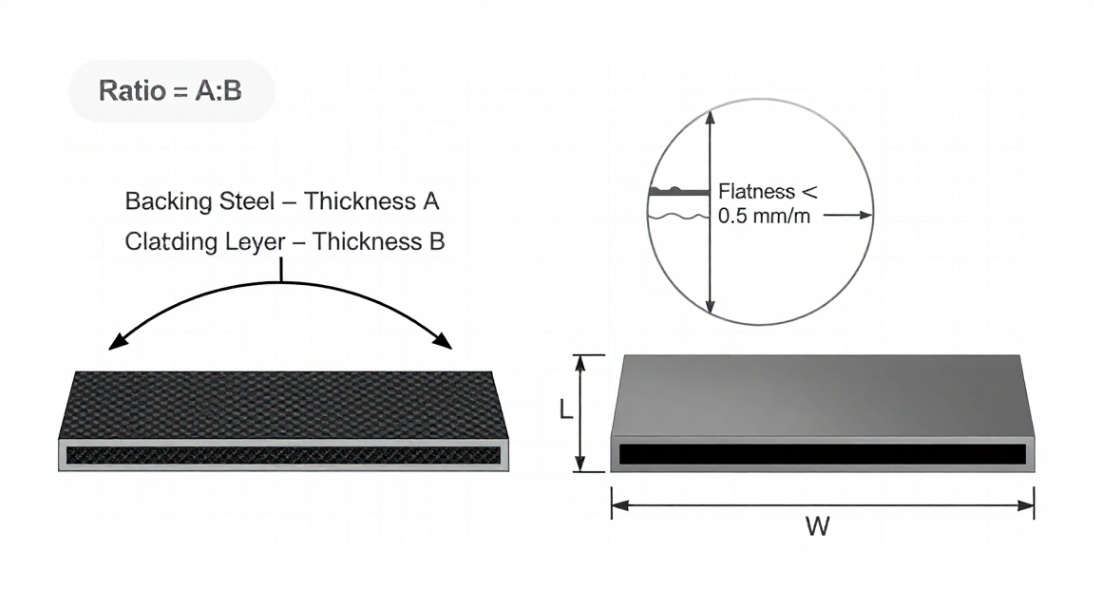
- Overall dimensions (lungime x latime): Minimize welds on the vessel shell. Larger plates mean fewer seams.
- Thickness ratio (placare / total): Typical cladding thickness is 2-5 mm on a 10-50 mm base plate. But you can go thicker if needed.
- Toleranță la planeitate: Pressure vessel shell forming requires tight flatness (de ex., within 3 mm per meter). Warped plates cause fit-up nightmares.
Short punchy advice: Give the supplier a sketch. Include all dimensions. Then ask for aflatness guarantee in writing.
5. Testarea NDT: Trust but Verify
Testare nedistructivă (NDT) is not optional. It is the proof that your custom size bimetal clad plate for pressure vessel lining is sound.
Required Tests
- Ultrasonic Testing (UT): Scans the entire bond area for disbonds. Industry standard: mai puțin decât 2% unbonded area, nici un singur loc nelegat mai mare decât 25 mm.
- Test de forfecare: Test distructiv pe o probă de cupon. Rezistența minimă la forfecare conform ASTM A264 este 140 MPa.
- Test de îndoire: Se asigură că stratul placat nu se separă în timpul formării vasului.
Steagul roșu: Dacă un furnizor spune că facem UT numai la cerere,găsi un alt furnizor. Aceasta este o practică standard, nu un plus de valoare.
6. Selectia materialelor: O fișă rapidă
Alegerea greșită a materialului de placare este costisitoare. Iată foaia de cheat pentru scenariile comune.
- Prelucrare chimică generală: SS316L (rezistență bună la coroziune, cost moderat).
- Cloruri de temperatură ridicată sau gaz acru: Inconel 625 (rezistă la pitting, cracare, si oxidare).
- Acizi minerali puternici sau desulfurarea gazelor de ardere: Hastelloy C276 (rezistență la coroziune aproape universală).
- Apa de mare sau saramură: Titan (imun la cloruri, întreținere redusă).
7. Provocări de fabricație: Tăiere, Foraj, și Sudare
Va trebui fabricată placa dvs. bimetală de dimensiune personalizată pentru căptușeala vaselor sub presiune. Iată ce provoacă oamenii.
Tăiere
- Lucrări de tăiere cu plasmă, dar așteptați-vă la o zonă mai largă afectată de căldură pe partea îmbrăcată.
- Jetul de apă abraziv este mai curat - fără distorsiuni de căldură. De preferat pentru toleranțe strânse.
- Forfecarea este posibilă pentru plăcile mai subțiri, dar poate delamina marginile.
Găurire și prelucrare
- Folosiți unelte ascuțite din carbură. Stratul îmbrăcat este dur și se întărește rapid.
- Reduceți viteza de avans atunci când traversați interfața de legătură pentru a evita împingerea.
Sudare
- Cel mai bine este sudarea din partea îmbrăcată.
- Utilizați mai întâi un strat de unt înainte de a umple cu metalul de umplutură pentru placare.
- Nu sudați niciodată direct pe partea din oțel carbon dacă placa este subțire - vă veți topi.
Punct de date: Un producător important a raportat că procedurile slabe de sudură au cauzat 15% de respingeri de plăci placate într-un singur an de proiect. Nu fi acea statistică.
8. Aprovizionarea furnizorului dvs: O listă de verificare
Găsirea furnizorului potrivit pentru o placă bimetală de dimensiuni personalizate pentru căptușeala vaselor sub presiune este esențială. Utilizați această listă de verificare.
- Dețin certificări ASTM?? Cereți o copie.
- Pot efectua UT complet intern? UT terță parte este în regulă, dar capacitatea internă înseamnă o schimbare mai rapidă.
- Care sunt termenele lor de livrare pentru dimensiunile personalizate? Media industriei: 8-12 săptămâni pentru plăcile lipite prin explozie.
- Au studii de caz în industria dvs? Un furnizor cu experiență în generarea de energie știe nevoile dumneavoastră de pregătire a sudurii.
- Cereți un plan de calitate. Un plan real cu puncte de reținere a inspecției, nu o broșură generică.
Încă un lucru: O cotație ieftină ascunde adesea calitatea scăzută a legăturilor sau NDT omis. Pretul este important. Dar costul defectării unei nave este departe, mult mai sus.
9. Protecție împotriva coroziunii și rentabilitate: Rentabilitatea reală a investiției
De ce să folosiți o placă bimetală de dimensiune personalizată pentru căptușeala vaselor sub presiune? Două motive.
- Economisește bani: Folosiți doar un strat subțire de aliaj scump. Suportul din oțel carbon este ieftin și puternic.
- Durează mai mult: O legătură metalurgică nu lasă mediile corozive să se strecoare în spatele căptușelii (spre deosebire de căptușeala mecanică).
Matematică simplă dintr-un raport IPC: O 5 mm SS316L placat 20 mm oțel carbon costă aproximativ 50% mai puțin decât un solid 25 mm vas SS316L. Și funcționează la fel. Sunt adevărate economii.
Următorul tău pas
Acum aveți instrumentele pentru a evalua cu încredere o placă bimetală de dimensiune personalizată pentru căptușeala vaselor sub presiune. Înțelegi materialele, metodele, testele, și capcanele. Acum discutați cu furnizorii dvs. pe lista scurtă. Trimite-le schița ta a navei. Solicitați un raport de testare UT de la un job comparabil anterior. Comparați planurile lor de calitate unul lângă altul.
Aveți nevoie de un partener de încredere? Lucrăm cu exportatori de panouri compozite conforme cu ASTM, care au capabilități NDT dovedite și timpi de livrare pe care vă puteți baza. Contactați-ne pentru o listă de furnizori verificați în prealabil — fără puf, doar nume care oferă.
Furnizor
Metal Plate 4U este un furnizor global de încredere de panouri metalice compozite & producător cu o vastă experiență în furnizarea de oțel inoxidabil de calitate superioară, aliaj de nichel, oțel cupru, și plăci compozite din oțel titan. Compania exportă în multe țări, precum SUA, Canada, Europa, Emiratele Arabe Unite, Africa de Sud, etc. Ca principal dezvoltator de plăci placate cu lipire de explozie, Metal Plate 4U domină piața. Echipa noastră profesionistă de lucru oferă soluții perfecte pentru a ajuta la îmbunătățirea eficienței diverselor industrii, precum vasele sub presiune, schimbătoare de căldură, constructii navale, și prelucrare chimică, creează valoare, și face față cu ușurință diverselor provocări. Dacă sunteți în căutarea unor panouri metalice compozite sau plăci placate cu bimetal, vă rugăm să nu ezitați să ne contactați!